
Ve skutečnosti byly procesy atomizace kapaliny docela dobře studovány. Existuje rozsáhlá vědecká a technická literatura pokrývající různé aspekty a metody těchto procesů. Byly odvozeny všechny druhy vztahů a závislostí ovlivňujících proces rozprašování a tvorby kapiček.
Je známo, že pro proces stříkání musí existovat určitý kvantitativní poměr mezi přiváděným nátěrovým materiálem a přiváděným vzduchem. K měření průtoku vzduchu potřebujete zařízení, které nemám. Je snazší podívat se na spotřebu kapalin u různých pistolí.
Váha pomocí stopek měřila množství volně vytékající kapaliny z pistolí. Výsledkem jednoho z experimentů je

To, že materiálový tok Sata mini trysky rovných 40 mlmin je nejmenší, mě nepřekvapilo. Pozoruhodný:
1. Nevýznamný rozdíl ve spotřebě kapaliny mezi Sata jet NR2000 s tryskou 1,3 mm, Devilbiss GTiPro s tryskou 1,4 mm, Hubert J23000 s tryskou 1,4 mm.
2. Výraznější pokles průtoku u 1,4 mm trysek ve srovnání s 1,3 mm tryskami.
3. Méně prudký pokles spotřeby u pistole Devilbiss GTiPro ve srovnání s pistolí Sata jet NR2000
V reálném životě by to znamenalo, že:
1. Neplňte nádrž až po nejvyšší úroveň
2. Je nutné zajistit určité množství materiálu, který zůstane v nádrži po lakování a neměli byste litovat zbytků barvy a laku v nádrži po dokončení lakování, tím méně se pokuste tento materiál nanést na lakovaná část
3. Před každým lakováním by měla být svítilna zkontrolována a během procesu lakování by se měla zmenšovat její velikost.
Ohledně bodu 3. Níže uvedená fotografie ukazuje rozměry potisků pochodní. Pistole systému HVLP s tryskou 1,3 mm byla testována na dvou barvách, které mají různé filmotvorné látky (pojiva, pryskyřice, základní pojiva) a liší se viskozitou o 1,5 s podle Ford4


Fotografie ukazuje, že na „plné nádrži“ je otevření hořáku největší a jak ubývá materiálu barvy a laku, otevření hořáku se zmenšuje.
V tomto ohledu nemohu nezmínit zkušenosti se systémem PPS a jemu podobnými. Nahradit standardní nádržku stříkací pistole sadou plastových kelímků, motivovaná úsporou času na mytí, možností natírat prahy při držení pistole dnem vzhůru, je opravdu záslužný podnik nebo něco jiného.
Samozřejmě doporučuji seznámit se se systémem přípravy barvy 3M PPS na této adrese *solutions.3mrussia.ru/wps…000_assetId=1319238904875
Citace – “3M™ PPS™ – unikátní systém pro míchání a přípravu barev a laků před stříkáním. Od tradičních nádrží se liší snadností použití, ekonomickým používáním čističe a úsporou času.“
Zvláště mě vyděsila a zarazila věta ve videu (stejný zdroj), že při použití PPS budete potřebovat méně rozpouštědla na míchání barev a laků. . Další marketingový nesmysl chamtivých lidiček (to je ale čistě osobní názor bez účelu vnucování)
Systém přípravy laku 3M PPS a podobně by měl být dle mého názoru zcela vyloučen z „malířské diety“. Stanovisko je založeno mimo jiné na údajích o změnách výkonu stříkací pistole při použití materiálu, získaných při testování systému přípravy barvy 3M PPS. Uvedu například graf změn výkonu lakovací pistole Sata 2000 HVLP

V přísunu materiálu je velmi podstatný rozdíl od okamžiku úplného naplnění nádoby až po zastavení přísunu materiálu (i když nějaké zbytky v nádobě jsou a nejsou malé), což se následně projeví nejen na hořáku. parametr, ale především kvalita nástřiku.
Pro srovnání byste se měli podívat na produktivitu (mlmin) lakovacích pistolí vybavených standardní nádrží a systémem PPS –

Při pochopení důvodů „odlišného“ fungování lakovacích pistolí jsem narazil na skutečnost, že průměr trysky může být u různých značek různý. Připomíná mi to známý příběh se známkami „P“ na brusivech různých značek.
Pro názornost vám to ukážu pomocí standardních (koupených) párátek a barvy.
Máme čtyři trysky o průměru 1,3 mm a jednu trysku – 1,4 mm

Myslím, že je to jasné. Zapíchneme párátko až na doraz a naneseme barvu. Pak do dalších trysek po jedné zapíchneme párátko a koukáme. Pokud barva nedosáhla horního okraje trysky, pak je průměr této trysky menší.


Takže v praxi by to mohlo znamenat, že zbraň označená 1,3 mm může fungovat podobně jako pistole označená 1,4 mm. Zdůrazňuji – možná, protože. Stále existuje mnoho nuancí ohledně efektivního využití energie vzduchu pro atomizaci.
Zdá se, že závěr sám o sobě naznačuje, že každá pistole má svou specifickou oblast efektivního použití určité omezené skupiny barev a laků s podobnými vlastnostmi. Někdy stačí změnit HVLP na RP (nebo naopak), aby bylo dosaženo co nejoptimálnějšího efektivního výsledku.

Na fotografii jsou dva otisky pochodní. V jednom případě máme tvar otisku svítilny v podobě činky, v jiném případě pozorujeme výraznou koncentraci materiálu ve střední části svítilny.
Jediný rozdíl je v tom, že v jednom případě zbraň funguje na tzv. principu HVLP (poz. B), a v druhém případě – RPTrans-Tech. (poz. A), protože v různých případech máme různé rychlosti proudění vzduchu na výstupu z pistole. Víte, že zbraně HVLP mají menší tlak hlavy než zbraně RP. U RP pistolí je tedy rychlost vzduchu vyšší, ale energie je obecně nižší (méně „rušivý“ efekt na lakovaný povrch). Těm, kteří se chtějí hlouběji ponořit do procesů stříkání, doporučuji osvěžit si paměť Bernoulliho zákona (v zápisu bude jasné pochopení podstaty HVLPRPTrans-Tech-LVLP a dalších zkrácených literárních libůstek), seznámit se si s díly Jakovleva („Chemie a technologie nátěrů barvami a laky“ – číst relativně snadno), Stránky („Základy technik kapalného stříkání“ – obtížně čitelné, vyžaduje určitou přípravu), které jsou dostupné na internetu a v kde je spousta zajímavých informací. Jakovlev například poskytuje údaje o poklesu teploty materiálu barvy a laku v samotném hořáku –

Všechny pistole používané při lakování automobilů pracují na principu pneumatického stříkání. To znamená, že materiál barvy přiváděný do stříkací pistole a vycházející z její trysky je rozbit na malé částice proudem stlačeného vzduchu, který „vystřeluje“ vysokou rychlostí z otvorů vzduchového uzávěru.
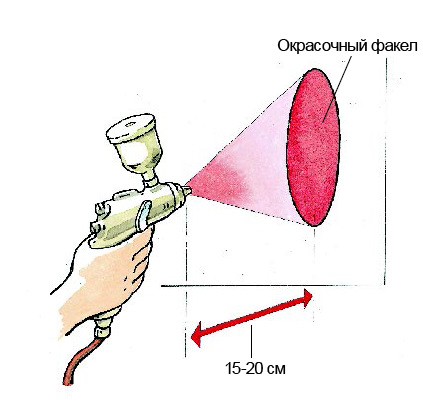
V důsledku toho se vytvoří takzvaný lakovací hořák, sestávající z částic materiálu pohybujících se směrem k povrchu, který má být natřen. Po dosažení povrchu se na něm částice usadí a vytvoří povlak.
Design a konstrukční vlastnosti stříkacích pistolí
Konstrukce stříkacích pistolí zahrnuje:
– pouzdro s kanály pro přívod stlačeného vzduchu a barvy, vybavené jehlovými ventily,
– uvolňovací páka, která ovládá přepínání ventilů,
– výstupní tryska pro tvorbu směsi a vytvoření hořáku požadovaného tvaru,
– nádrž (nádrž) na barvu,
-nastavovací šrouby pro změnu průtoku vzduchu, barvy a seřízení vzoru stříkání.
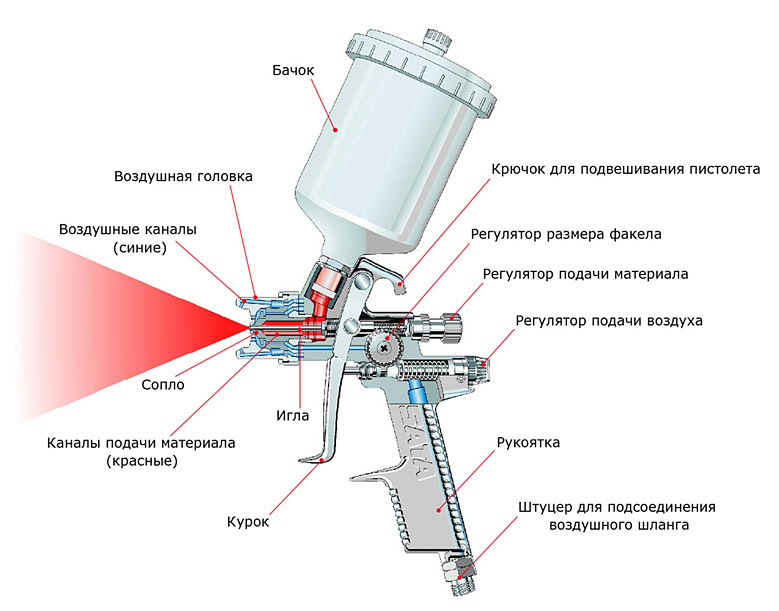
Mezi konstrukční prvky patří snad mechanismus spouštěcí páky. Je navržena tak, že při stlačení se nejprve otevře přívod stlačeného vzduchu. Dalším stisknutím se spustí ventil přívodu barvy.
Funkce a umístění ovládacích prvků
Jak již bylo zmíněno, na těle každé moderní stříkací pistole je několik seřizovacích šroubů.
-První, horní (u některých stříkacích pistolí, jako je SATA, může být umístěn na boku), je zodpovědný za úpravu velikosti a tvaru stříkacího hořáku.
-Druhá je zodpovědná za úpravu zdvihu jehly a množství dodávaného materiálu.
-Mnoho stříkacích pistolí má i třetí šroub, kterým se reguluje přívod vzduchu na vstupu. Zpravidla se nachází ve spodní části pistolové rukojeti. U SATA je tento šroub umístěn „vzadu“ – pod šroubem pro nastavení posuvu materiálu.
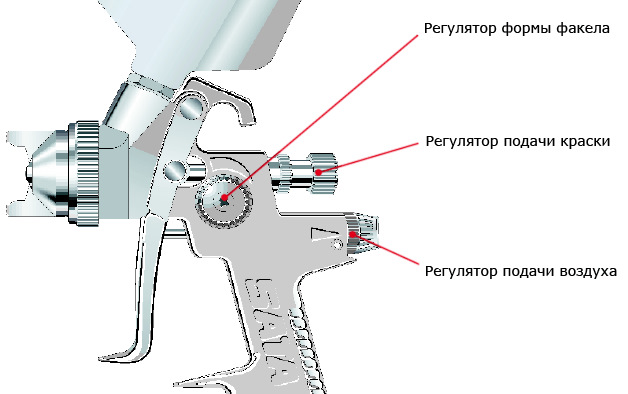
Problém nastavení stříkací pistole spočívá ve výběru správného poměru vzduchu a materiálu. Při správném vyvážení tyto parametry umožňují dosáhnout maximální rovnoměrnosti nástřiku barvy po celé šířce a stejného rovnoměrného rozložení materiálu barvy a laku po povrchu.
Systém stříkací pistole
Podle velikosti tlaku stlačeného vzduchu na vstupu do stříkací pistole a na vzduchovém uzávěru (výstupu) lze všechny lakovací pistole rozdělit do tří hlavních skupin:
-konvenční (vysoký krevní tlak);
-HVLP (High Volume Low Pressure – velký objem vzduchu a nízký tlak);
-LVLP (Low Volume Low Pressure – nízký objem vzduchu a nízký tlak).
Poslední dva typy postřikovačů jsou dnes nejprogresivnější, nejhospodárnější a splňují ekologické požadavky. Jak již název napovídá, vyznačují se nízkým provozním tlakem: pokud běžné konvenční pistole stříkají materiál pod vysokým tlakem (cca 3-4 bar), pak pistole systémů HVLP a LVLP stříkají při nízkém tlaku (cca 0,7-1,2 bar) .
Co to dává? Hlavní výhodou je vysoký koeficient prostupu barvy. Při nízkém tlaku se méně barvy mění na zbytečnou mlhu kolem dílu (tzv. přestřik, „přestřik“) a více se přenáší přímo na díl. U nízkotlakých stříkacích pistolí dosahuje koeficient přenosu 65-70 % (oproti 30-45 % u běžných postřikovačů). Vzhledem k tomu, že metalické a perleťové barvy nejsou levné, snadno si spočítáte, kolik peněz vám podobná stříkací pistole ušetří.
Nejpřesnějším způsobem měření výstupního tlaku je použití speciálního vzduchového testovacího uzávěru se dvěma manometry.
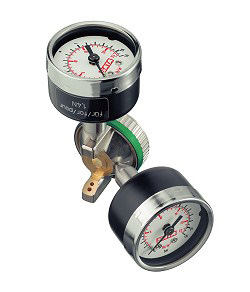
Bohužel takové nástavce nejsou dodávány s pistolí, takže tato hodnota je řízena nepřímo, parametrem tlaku na vstupu do stříkací pistole. Nastavením tohoto parametru zahájíme seřizování stříkací pistole.
Nastavení vstupního tlaku
Tlak na vstupu do stříkací pistole je parametr standardizovaný a doporučený výrobcem. Je vždy uvedeno v technické dokumentaci ke stříkací pistoli.
Okamžitě si udělejme výhradu, že je vhodné upravit vstupní tlak pomocí regulátoru s manometrem připojeným přímo k rukojeti stříkací pistole. Protože na cestě stlačeného vzduchu od kompresoru ke stříkací pistoli jsou nevyhnutelné ztráty až 1 bar, někdy i vyšší (záleží na délce vzduchového vedení, počtu „lokálních“ odporů, stavu filtry atd.). Regulátor připojený k rukojeti stříkací pistole vám umožní přesněji nastavit tlak.
Nastavení vstupního tlaku pomocí manometru-regulátoru
Samotný proces nastavení vstupního tlaku je poměrně jednoduchý.
1. Otevřete (vyšroubujte) šrouby pro nastavení přívodu vzduchu a velikosti plamene na maximální hodnoty. Úprava zásoby barvy v tomto případě nehraje žádnou roli.
2. Poté stiskněte spoušť pistole, aby začal proudit stlačený vzduch. V tomto okamžiku otáčejte nastavovacím šroubem přívodu vzduchu na manometru, abyste nastavili doporučený vstupní tlak.
U konvenčních pistolí je tato hodnota mezi 3 a 4 bary; u pistolí systému HVLP a LVLP se tato hodnota může v závislosti na modelu a výrobci pohybovat mezi 1,5-2,5 bary (většinou 2 bary).
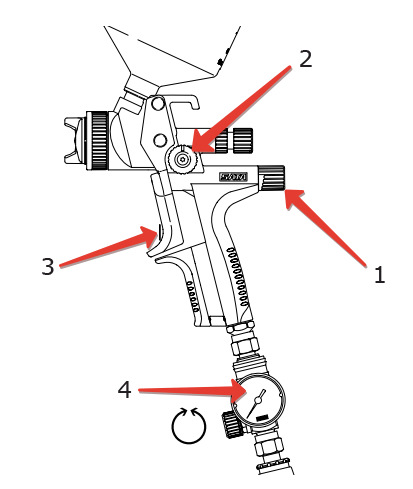
3. Po nastavení vstupního tlaku zcela otevřete přívod barvy (3-4 otáčky regulátoru). Poté, co se ujistíte, že jsou všechny seřizovací šrouby otevřeny na maximum a že viskozita barvy nebo laku odpovídá specifikaci, můžete začít testovat. Ale o testech později.
Pokud je pistole vybavena vestavěným manometrem
Nastavení vstupního tlaku je ještě jednodušší u pokročilých modelů vybavených vestavěnými digitálními tlakoměry.
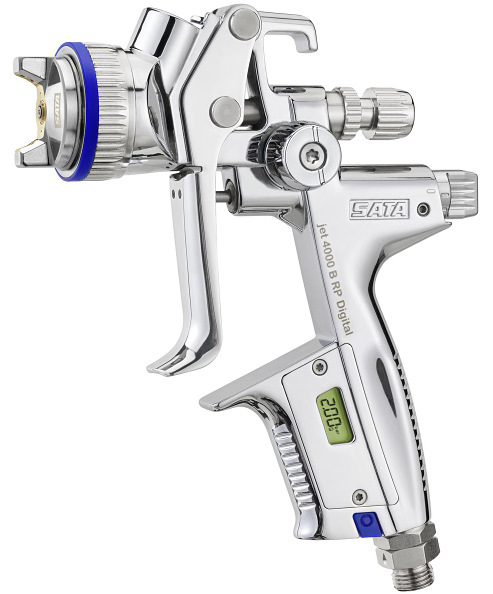
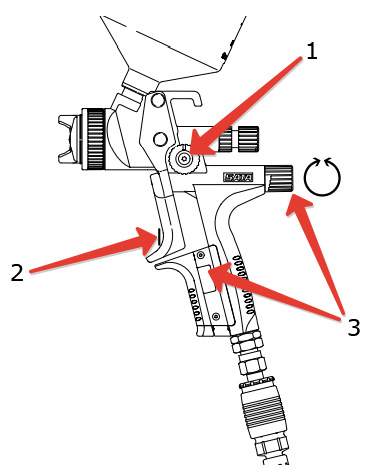
Pokud je manometr bez regulátoru
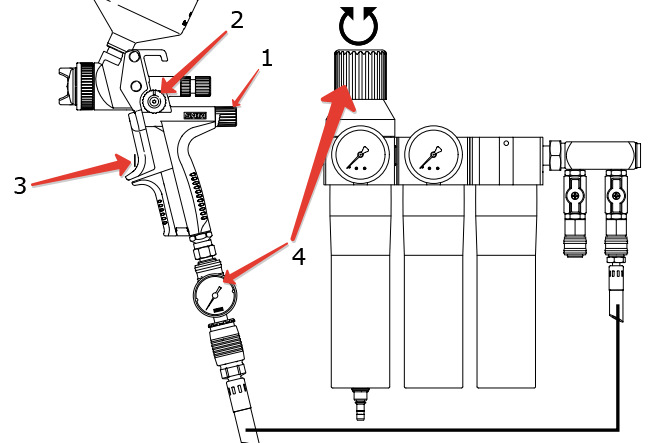
Pokud tam není vůbec žádný manometr. Nejméně přesná metoda
Pokud vaše pistole není vybavena žádnými měřicími přístroji, můžete velmi zhruba a přibližně nastavit tlak na převodovce kompresoru nebo tlakoměru skupiny filtrů.
Při výběru tlaku v tomto případě je důležité si uvědomit, že pokles tlaku v provozuschopném a čistém filtru je 0,3-0,5 atm (a v ucpaném – mnohem více!) a přibližně 0,6 atm je „sežráno“ vzduchová hadice o vnitřním průměru 9 mm a délce 10 m.
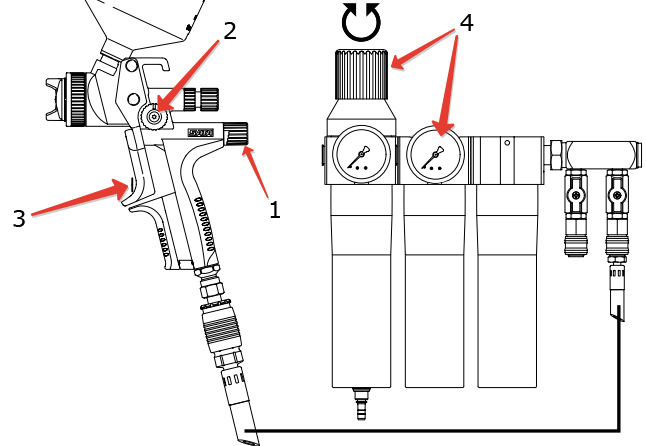
Pokud doporučený vstupní tlak není znám. Konfigurace „no name“ pistolí
Řekněme, že jste si na trhu zakoupili levnou stříkací pistoli s jedinou značkou „Professional“ přes celou rukojeť a nevíte o této stříkací pistoli žádné další informace – ani typ, ani doporučení pro nastavení, dokonce ani název. výrobce. V tomto případě lze vstupní tlak určit experimentálně.
Nádrž stříkací pistole naplňte smaltem nebo lakem standardní viskozity, úplně otevřete všechny regulátory a otáčením seřizovacího šroubu na manometru dosáhněte co nejrovnoměrnějšího otisku hořáku ve vzdálenosti asi 15 cm od zkušebního povrchu. zaznamenaný v tomto okamžiku bude požadovaný pracovní tlak na vstupu pro tuto stříkací láhev.
Musíme vás varovat, že pokud se uchýlíte k těmto doporučením, můžete být v mnoha stříkacích pistolích zklamáni. Hlavním problémem nastavení levných lakovacích pistolí je to, že k dosažení rovnoměrného nástřiku je potřeba buď obrovské množství vzduchu, což vyžaduje použití výkonnějších kompresorů, nebo mají vysoký výstupní tlak, který neumožňuje kvalitní aplikaci základních emailů obsahujících hodně hliníkového zrna.
Kvalitní profesionální stříkací pistole se od levné liší, i když vypadá krásně, stejně jasně, jako se liší značkové švýcarské hodinky od spotřebního zboží „made in China“.
Dobrý lakýrník dokáže natřít auto špatnou pistolí – a nedopadne to špatně. Malování druhého je také dobré. A na třetí třeba nastanou problémy. Pro malířské virtuosy je proto prostě hřích šetřit peníze na svůj hlavní nástroj. Tento problém je ale nad rámec našeho dnešního článku, takže toto téma dále rozebírat nebudeme.
Velikost baterky při malování
Praxe ukazuje, že největší efektivity lakování je dosaženo při práci s hořákem maximální velikosti. Čím širší a rovnoměrnější je hořák, tím rovnoměrněji bude barva rozložena po povrchu s menším počtem průchodů.
Samozřejmě v určitých případech, například při dílčích opravách, lakování různých malých dílů, těžko přístupných místech apod., lze velikost hořáku, přívod barvy a vstupní tlak měnit dle potřeby dle vašeho uvážení . Obecně však opakujeme: seřizovací šroub velikosti stříkacího hořáku musí být otevřený „nadoraz“.
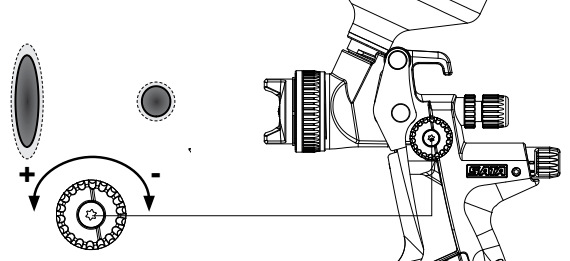
Maximální velikost svítilny lze získat pouze s dostatečnou zásobou lakovacích materiálů.
Dodávka barev
pět, pokud mluvíme o standardních opravách, lakování karoserie nebo jednotlivých dílů jako celku, doporučuje se úplně otevřít zásobu laku. U většiny stříkacích pistolí dochází k maximálnímu průtoku barvy při 3-4 otáčkách regulátoru, přičemž tryska je maximálně otevřená.
Při plně otevřeném přívodu barvy je zajištěno nejmenší opotřebení trysky a jehly stříkací pistole.
Průměr trysky
Pro malíře je také důležité zvolit průměr trysky stříkací pistole – tím lze dosáhnout optimální atomizace materiálů s různou viskozitou. Čím silnější je nátěrový materiál, tím větší je průměr trysky. A naopak.
Každý výrobce barev a laků jasně uvádí, která tryska by měla být použita pro jaký materiál a jaký typ prováděné práce. Tato doporučení zpravidla odpovídají následujícím hodnotám (nebo k nim nejsou daleko):
– základní emaily – 1,3-1,4 mm (pro světlé barvy je lepší 1,3);
– akrylové emaily a transparentní laky – 1,4-1,5 mm;
-kapalné primární půdy – 1,3-1,5 mm;
– výplňové základní nátěry – 1,7-1,8 mm;
-tekuté tmely – 2-3 mm;
– nátěry proti štěrku – 6 mm (speciální rozprašovač materiálů proti štěrku).
Není těžké uhodnout, že průměr trysky velmi výrazně ovlivňuje množství prošlé barvy a její spotřebu. Například naplnění velké digestoře s 1,3mm tryskou lakem bude dost problematické (podle některých malířů byste se mohli zastřelit). I když se přívod barvy otevře na plnou kapacitu, výkon s takovou tryskou pro materiál takové viskozity zjevně nebude stačit. Skrze 1,5mm trysku vytéká za stejných podmínek o třetinu více laku než tryskou 1,3 mm.
Rozdíl v průměrech trysek je dán i zvyklostmi malířů: někteří rádi nanášejí „na tenko“, jiní jsou zvyklí „zaplavovat“.
Testování stříkací pistole
Existují tři jednoduché testy, které vám umožní vyhodnotit provozuschopnost stříkací pistole a správnost jejích nastavení:
– test správného tvaru otisku hořáku;
– test rovnoměrnosti rozložení barvy v hořáku;
-test kvality postřiku.
Hlavní je první a začneme s ním.
Test správnosti otisku pochodně
K provedení testu potřebujeme list čistého papíru nebo lepenky, předem připevněný ke stěně. Pak postupujeme následovně.
Ujistěte se, že všechny seřizovací šrouby stříkací pistole jsou otevřené na maximum a že viskozita laku v nádrži je normální.
Umístěte pistoli na zkušební plochu ve vzdálenosti doporučené pro typ vaší stříkací pistole (20-25 cm pro konvenční stříkací pistole, 10-15 cm pro HVLP, 15-20 cm pro LVLP/RP).
Nasměrujte osu trysky kolmo k povrchu listu a doslova na sekundu stiskněte uvolňovací páčku.
Díváme se na otisk pochodně. Podle vzhledu můžete posoudit, jak správně je zbraň seřízena.
Pokud je stříkací pistole plně funkční a správně seřízená, měl by být otisk hořáku čirý, vysoce protáhlý ovál rovnoměrně nanesené barvy (případně s mírným rozmazáním okrajů). Jeho strany jsou hladké, bez výčnělků nebo prohlubní a materiál barvy a laku je rovnoměrně rozložen po celé ploše spotu.
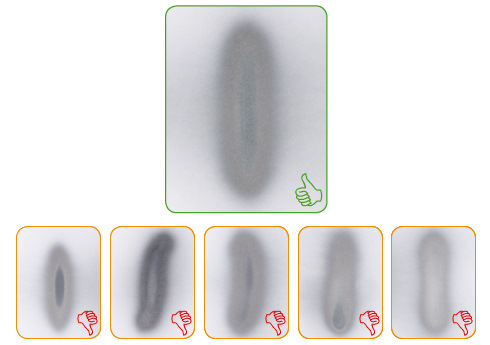
Pokud potisk baterky neodpovídá standardu, je často důvod triviální – nevyvážený poměr přívodu vzduchu k přívodu barvy. Pokud je tedy uprostřed nebo na okrajích přebytek materiálu, zkuste snížit zásobu materiálu otočením šroubu maximálně o jednu otáčku a opakujte test. Pokud má hořák tvar osmičky (ve středu velmi zúžený), snižte vstupní tlak. Pokud je jeden z bočních kanálků vzduchového uzávěru ucpaný, otisk prstu má tvar banánu.
Pro zkušeného mistra je důležitý nejen tvar, ale i stupeň nasycení nástřiku (suchý, normální, s tvorbou šmouh). Na základě těchto informací můžete předběžně odhadnout rychlost pohybu lakovací pistole a optimální vzdálenost k lakovanému povrchu.
Otestujte rovnoměrnost rozložení barvy v hořáku
Vzduchový uzávěr nebo celou stříkací pistoli odklopíme tak, aby se otisk hořáku stal vodorovným. Stiskneme spoušť a stříkáme materiálem, dokud barva nezačne stékat dolů v pramíncích. Sledováním rychlosti proudění těchto proudů a vzdálenosti mezi nimi můžeme vyvodit závěry o rovnoměrnosti nebo naopak nerovnoměrnosti rozložení barvy v hořáku.
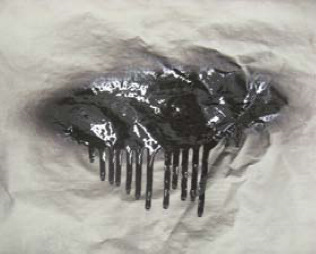
Pro kvalitní a efektivní lakování musí být materiál rozmístěn rovnoměrně nebo s mírnou koncentrací ve střední části svítilny. Příklady správné a nesprávné distribuce materiálu jsou uvedeny níže.
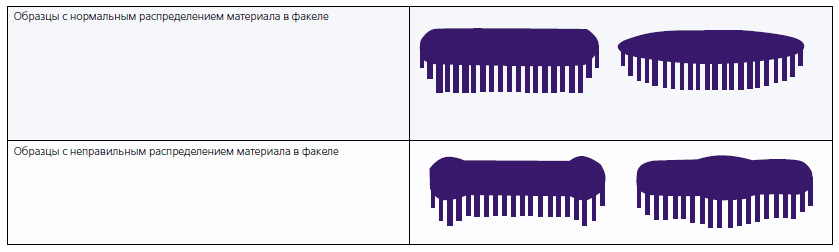
Vezměte prosím na vědomí, že ve středu spreje jsou vzduchové uzávěry speciálně navržené pro sprej s vysokou koncentrací.
Test kvality postřiku
Abychom se konečně ujistili, že naše pistole nanáší barvu a lak rovnoměrně, provedeme ještě jeden, závěrečný test, simulující ve skutečnosti samotný proces lakování. Po zkušební ploše v doporučené vzdálenosti a rovnoměrnou konstantní rychlostí provádíme zapnutý postřikovač. Velikost kapiček barvy ve výsledném pruhu nám může něco napovědět.
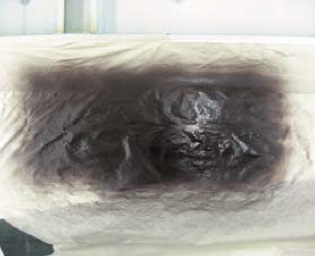
Za prvé, není třeba se snažit dosáhnout velmi malých kapiček stejné velikosti. Velikost kapiček závisí jak na tlaku spreje, tak na jemnosti pigmentu. Proto lze rovnoměrné rozložení kapiček menších než zbytek po tisku považovat za normální. Je také normální, že se velikost kapiček mírně zmenšuje od středu tisku směrem nahoru a dolů.
Nezapomeňte použít minimální požadovaný tlak, abyste dosáhli dobrého spreje. Příliš velký tlak povede ke zvýšenému zamlžování, nadměrné spotřebě materiálu a příliš „suchému“ hrubému povlaku.
Při kompletním lakování karoserie, lakování jednotlivých dílů a jiných velkých ploch se za správné nastavení stříkací pistole považuje takové, při kterém jsou plně otevřené regulátory průtoku vzduchu, přívodu barvy a šířky hořáku a při stisku spouště je nastaven doporučený tlak na vstupu do stříkací pistole. V tomto případě by měl být otisk hořáku co nejrovnoměrnější, bez jakýchkoliv vad nebo geometrických posunů.
Pro částečné lakování, lakování malých dílů a těžko dostupných míst lze šířku hořáku, přívod materiálu a vstupní tlak měnit v závislosti na situaci. Hlavním kritériem vždy zůstává správný tvar a jednotnost otisku hořáku.
Doporučený vstupní tlak se v závislosti na modelu a výrobci stříkací pistole pohybuje mezi: 3-4 atm pro konvenční stříkací pistole a 1,5-2,5 atm pro HVLP a LVLP (RP, Trans Tech). Přesná doporučení naleznete v dokumentaci ke stříkací pistoli.
Pokud není doporučený vstupní tlak znám, volí se experimentálně, dokud se nezíská nejrovnoměrnější obrazec stříkání (se všemi regulátory na těle stříkací pistole plně otevřenými).
Rozprašovací tryska musí odpovídat viskozitě stříkaného materiálu.
A nezapomeňte provést jednoduchý „rituál“ nastavení stříkací pistole před zahájením jakýchkoli malířských prací.


