Klínové drážky jsou klasifikovány jako konstrukční prvky. Obvykle se provádějí v kulatých částech, jako jsou hřídele, vřetena atd. V drážkách pro pero je instalován klíč – část, pomocí které se točivý moment přenáší z hřídele, vřetena na části, které je obklopují, nebo naopak.
Konstrukce klínových drážek závisí na konstrukci klíčů. Drážky pro pero jsou znázorněny na obr. 3; a – na konci válcové hřídele, b – v otvoru části, která ji obklopuje. Délka drážky a její poloha jsou znázorněny pomocí podélných řezů. V řezu rovina kolmá k ose hřídele (otvoru) ukazuje příčný tvar drážky a její hloubku. Tvar drážky pro pero na hřídeli je znázorněn v pohledu shora (rozměr R je uveden jako referenční).
Vezměte prosím na vědomí, že čára průsečíku bočních stěn drážek s povrchem hřídele (nebo samičí části) je nahrazena v obraze průmětů vnější tvořící čáry.
Rozměry drážek pro pera jsou regulovány

Obrázek 3 Klíčové drážky:
2a) Klínové drážky pro prizmatické
klíč na konci válcové hřídele
2b) Drážky pro pera
v otvoru přiložené části
2.2.1 Klíčové spojení.
Klíčové spojení (obr. 4) se provádí pomocí dílu tzv Klíč.

Rýže. 4. Klínové spojení ozubeného kola s hřídelí
Někdy se klíče používají pouze k upevnění polohy dílů, například v sestavách kompozitních rámů lisu k upevnění polohy stojanů.
Dále uvažujeme klíčovaná spojení, která slouží pouze k přenosu rotačního pohybu.
Spojení s perem pro přenos otáčivého pohybu se skládá minimálně ze tří částí: hřídele, pouzdra (kolo, řemenice atd.) a pera (obr. 4).
Normy stanoví tvar a odrůdy každého typu klíče:
– hranolové klíče podle GOST 23360-78 (obr. 4, a)

Rýže. 4.1 Paralelní klávesy:
a – se zaoblenými konci (verze 1);
b – s plochými konci (verze 2)
c – s jedním plochým koncem (verze 3)
– klínové klíče podle GOST 24068-80 (obr. 4, b)

Rýže. 4.2 Klínové klíče:
– segmentové klávesy podle GOST 24071-97 (obr. 4, c)

Rýže. 4.3 Segmentové klíče:
a – normální forma; b – nízká forma
Na Obr. 5 a 6 znázorňují konstrukční prvky klíčového spojení s prizmatickým a segmentovým klíčem.

Rýže. 5. Paralelní klíčové spojovací prvky
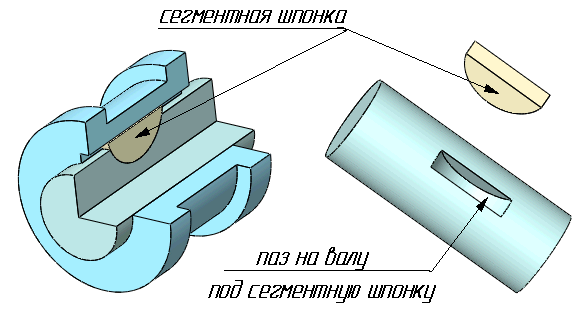
Rýže. 6. Prvky spojení se segmentovým klíčem
V praxi se spojení klíčů pomocí prizmatických a segmentových klíčů provádí následovně:
Klíč se instaluje do drážky (prohlubně) hřídele, přičemž jeho část vyčnívá nad dosedací plochu hřídele (obr. 3, 5, 6).
Část lícující s hřídelí, ve které je průchozí podélná drážka, je vedena a instalována podél vyčnívající části klíče.
Klíč je tedy současně zasunut do drážek obou částí a při společném otáčení s jednou z nich přilne svými bočními okraji k bočním hranám drážky druhé části, čímž přenáší rotační pohyb z jedné části na druhou – od hřídele k dílům na něm nainstalovaným (ozubená kola, setrvačníky, vačky, řemenice, spojky atd.) nebo od dílu k hřídeli, na které je díl namontován.
Klínový klíč je zaražen do drážek (obr. 7). V tomto případě se jedná o tzv napjaté spojení – spojovací díly jsou po montáži a před provozem namáhány v radiálním směru.

Rýže. 7. Spojovací prvky s kuželovým perem
Drážky na hřídelích se získávají frézováním prstovými a kotoučovými frézami a v nábojích protahováním.
Vlastnosti konstrukce klíčovaného spojení
Hlavní rozměry (parametry) klíčovaných spojovacích prvků (obr. 6):
– šířka b a výška h (průřez klíčem) – hloubka drážky hřídele t1 ,
– hloubka drážky pouzdra t2,
závisí na silách vyskytujících se ve spojení při přenosu krouticího momentu.
V konstrukcích strojních součástí se nacházejí následující typy drážek:

(nebo houbový řezák)
3) rybinové drážky

(lze získat s koncem brusného kotouče nebo úhlové frézy)

Drážky lze zpracovat:
hoblování; sekání; frézování; protahováním; broušení; broušení (škrábání); leštění
Nejrozšířenější je frézování kotoučovými, prstovými, stopkovými frézami, speciálními houbovými frézami, speciálními rohovými frézami a hoblováním.
Obrábění klínových drážek se provádí frézováním kotoučovými, prstovými nebo klíčovými frézami, stejně jako hoblováním otevřených drážek na hřídelích nebo vysekáváním drážek v otvorech.

V jedno a vícesériové výrobě získat Zavřeno perové drážky nejprve vyvrtejte otvor o průměru rovném šířce drážky do hloubky drážky, do otvoru vložte prstovou frézu a drážku vyfrézujte metodou podélného posuvu.

Od středněsériové až po sériovou výrobu se opracování klínových drážek provádí frézováním dvouzubými frézami na klínové drážky na speciálních frézkách na klínové drážky metodou kyvadlového posuvu. Konstrukce frézy umožňuje pracovat s axiálním i podélným posuvem.
Zpracování na poloautomatických strojích


Hloubka vniku t = 0,2…0,5 mm.
Vzhledem k malé hloubce řezu jsou řezné síly nízké, což umožňuje zajistit přesnost šířky drážky až do stupně 8-9, drsnost – stupeň 6.
Pro zajištění přesnosti šířky drážky a kompenzace opotřebení řezného nástroje se zpracování provádí pomocí speciálních trnů (úderový nástroj).


RI házení koncové frézy nebo kotouče frézy umožňuje zajistit požadovanou přesnost šířky drážky. Opotřebení frézy a další chyby jsou kompenzovány plynulou kontrolou hodnoty házení.
Drážky pro klíčový segment jsou zpracovány speciálními frézami na houby.

21. Způsoby zpracování závitů čepelovými nástroji. Vlastnosti a technologické možnosti.
Závitové plochy v závislosti na tvaru profilu závitu, rozměrech a sériové výrobě lze získat:
1. závitníky a matrice, 2. soustružení (frézy, závitovací matrice, závitovací hlavy), 3. frézování, 4. broušení a lapování
1. Řezání závitníky a matricemi používá se v kusové a malosériové výrobě, v hromadné výrobě – na speciálních závitořezných strojích. Pro řezání malých závitů s trojúhelníkovým profilem a stoupáním do 1,5 mm. Přesnost zpracování je 7-8 stupňů, třída drsnosti povrchu je 5.
2. Soustružení s frézami – nejběžnější metoda. Nitě libovolného tvaru a velikosti. Vyrábí se na závitořezném soustruhu v kusové i malosériové výrobě i na speciálních poloautomatických závitořezných strojích, kde se závit řeže automaticky v několika průchodech. V tomto případě jsou poslední 2-3 průchody kalibrační, bez radiálního posuvu nástroje. Nástroj je při každém průchodu zatažen vačkou, takže výstupní drážky nástroje nejsou potřeba.
Přesnost zpracování je 6-8 stupňů, třída drsnosti povrchu je 5-6.
„-“ přítomnost tuhého kinematického spojení mezi rotující částí a pohybem třmenu, které neumožňuje zpracování při vysokých řezných rychlostech, tzn. racionální využití schopností tvrdé slitiny.

K odstranění nevýhody je nutné přerušit tuhé spojení, které se provádí v obvodu víření nití, kdy vírová hlava, rotující v rovině nakloněné pod úhlem závitu, má obvodovou rychlost fréz 200. 400 m/min. Hlava je nasazena na třmenu, který se pohybuje o velikost kroku za 1 ot./min.
Whirlwind řezání poskytuje vysokou produktivitu – 5-10 krát více ve srovnání s konvenčním soustružením, protože profil je řezán okamžitě na celou hloubku, ale přesnost není vysoká – stupeň 8 a hrubší.
Používá se pro před- řezání profilu pro následné jemné soustružení nebo broušení.
Chcete-li zvýšit produktivitu otevřených vláken, použijte hřebeny. Hrubování, dokončování a dokončování se provádí v jednom průchodu.
Navlékací hlavy používá se od střední až po velkosériovou výrobu na soustruzích nebo speciálních strojích. RI – závitořezné hlavy, počet 3-4 nebo více, mohou mít prizmatický nebo kulatý tvar.

Zápustky mají radiální nebo tangenciální posuv a axiální pohyb hlavy. Používá se pro krátké závity. Tangenciální – hladší řez, přebroušení na speciálním stroji po zadní ploše, dlouhá životnost. Radiální – lze je brousit i brusným papírem.
3. Frézování závitů používá se ve velkosériové a hromadné výrobě na speciálních závitových frézkách s hřebenovými nebo kotoučovými frézami.
Hřeben – pro trojúhelníkové závity krátké délky na dílech s lištami, tzn. nit lze odstřihnout těsně u ramene.

Hřebenová fréza s prstencovou drážkou se odebere delší než je délka závitu a závit se odřízne do součásti po 1,25 otáčkách součásti (0,25 pro zanoření). Osa frézy je rovnoběžná s osou součásti. Rychlost frézy 30-60 m/min, posuv na zub 0,03. 0,05 mm.
Přesnost zpracování je 6-7 stupňů, třída drsnosti povrchu je 5-6.
Frézování kotoučovými frézami se používá pro zpracování závitů s velkým stoupáním. Osa kotoučové frézy je nakloněna pod úhlem závitu. Za 1 otáčku dílu se kotoučová a hřebenová fréza posunou o krok.


